


Cserecsavart tartasz, de az eredeti már rég elment. Vagy az utánpótláspultnál áll egy menetes rúddal, és tudnia kell, hogy az M10 x 1,5 vagy M10 x 1,25 méretű-e, mielőtt a hozzá tartozó anyát leköti. Mindkét helyzetben ugyanaz a kérdés merül fel: hogyan lehet gyorsan és magabiztosan meghatározni a menetemelkedést.
A rövid válasz az, hogy a megbízhatóság sorrendjében három praktikus lehetőség közül választhat: egy menetemelkedés-mérő, egy vonalzó és egy nóniuszos tolómérő. A hangmagasság-mérő másodpercek alatt megadja a választ. A vonalzó kellően közel viszi a szabványos rögzítőkhöz. A tolómérő akkor hasznos, ha pontos metrikus leolvasásra van szüksége. Válassza ki a módszert a rendelkezésre álló szerszámok és a szükséges pontosság alapján, mert a menetemelkedés megegyezése ugyanolyan fontos, mint az átmérő.
Mi az a menetemelkedés és miért számít
A menetemelkedés az egyik menet pontja és a következő menet megfelelő pontja közötti távolság, a csavar vagy csavar tengelyével párhuzamosan mérve. A metrikus rögzítőelemek a menetemelkedést milliméterben fejezik ki, így az 1,5 mm-es osztás azt jelenti, hogy minden teljes fordulat 1,5 mm-rel előremozdítja az anyát a csavar mentén. A birodalmi rögzítőelemek menetemelkedését hüvelykenkénti menetként fejezik ki, ami azt számolja, hogy hány teljes menet fér bele a menethossz egy hüvelykébe.
A rossz hangmagasság az egyik leggyakoribb oka az összeszerelés meghibásodásának. Az azonos névleges átmérőjű, de eltérő dőlésszögű csavar és anya nem illeszkedik tisztán. Előfordulhat, hogy egy vagy két fordulatot erőltet, de a menetek hamarosan elakadnak, és a megfeszítés folytatása megfosztja a belső menetet, megsérül a külső menet, vagy mindkettő. A teherhordó szerelvényeknél a nem megfelelő emelkedés megváltoztatja a terhelés eloszlását a menetek között, ami felgyorsítja a kifáradást vibrációs vagy ütési alkalmazásoknál.
The Formula Behind Thread pitch
Mielőtt bármilyen eszközhöz nyúlna, értse meg a hangmagasságot meghatározó kapcsolatot. Metrikus meneteknél a P menetemelkedés egyenlő az L menethossz osztva a hosszon belüli n menetcsúcsok számával. Szimbólumokban: P = L / n.
A birodalmi szálak esetében ugyanez az összefüggés fordított. Szál per hüvelyk TPI egyenlő az n címerek számával osztva a hüvelykben megadott L hosszúsággal. Szimbólumokban: TPI = n / L.
Íme egy gyakorlati példa. 12 mm-es menethosszt mér egy M10-es csavaron, és 8 címert számol. A menetemelkedés 12/8, ami 1,5 mm-nek felel meg, az M10 szabványos durva osztása. A számítás megbízható labdaparkot ad; menetmérő igazolja a pontos szabványt.
1. módszer: Használjon menetemelkedés-mérőt
A menetemelkedés-mérő egy kis szerszám fogazott pengével, amelyek mindegyike egy menetemelkedési értékkel vagy egy TPI-értékkel van ellátva. Nyomjon egy pengét az ismeretlen szálhoz, és nézze meg, hogy rázkódás vagy rés nélkül illeszkedik-e. Amikor a penge tökéletesen illeszkedik a menethornyokba, akkor azonosította a menetemelkedést.
Ez a legmegbízhatóbb módszer, mert az ismeretlen szálat közvetlenül egy ismert szabványhoz hasonlítja. Elkerüli a távolságok szemmel történő méréséből adódó olvasási hibákat, és metrikus és angolszász sorozatok esetén is működik, ha a mérőkészlet mindkét rendszert lefedi. Tartsa tisztán a késeket, és cserélje ki a készletet, ha a penge hegye meggörbül, mert a sérült penge becsúszhat a szomszédos szögbe, és hamis megerősítést adhat.
A hangmagasság-mérő olcsó és zsebméretű, így a szerelők, a karbantartó csapatok és a minőségellenőrök standard eszköze. Ha csak egy szerszámot vásárol a menetazonosításhoz, vásárolja meg ezt.
2. módszer: Mérjen vonalzóval
Ha nincs osztásmérője, egy milliméteres és hüvelykes beosztású vonalzó a következő legjobb megoldás. Az eljárás egyszerű:
- Igazítsa a vonalzót a menetes szakasz mentén, párhuzamosan a menet tengelyével.
- Mérjen meg egy ismert hosszúságot, ideális esetben 10 mm-t vagy 1 inch-t, a menetcsúcstól kezdve.
- Számolja meg az ezen a hosszon belüli szálcsúcsok számát.
- Metrikus hangmagasság esetén oszd el a hosszt a címerek számával. Birodalmi szálak esetén a címereket egy hüvelykben számolja.
Például, ha 10 mm-t mér egy M8-as csavaron, és 8 csúcsot számol, a osztásemelkedés 10/8, ami 1,25 mm-nek felel meg, ami megfelel az M8 szabványos durva menetemelkedésének. A vonalzó módszer kellően pontos a szabványos menetekhez, de a finom és kis átmérőjű meneteknél elveszti a pontosságot. Az alkatrész elgurulhat a padon, a vonalzó elmozdulhat, és a szem rosszul ítélhet meg egy részleges címert. Egy gyors helyszíni ellenőrzéshez működik. A gyártási döntéshez erősítse meg műszerrel.
Ez a módszer különösen hasznos a hosszú alkatrészeknél, például a menetes rudaknál, ahol teljes 25 mm-en vagy 50 mm-en mérhet, és átlagolhatja a kisebb olvasási hibákat. A teljes hosszúságú rozsdamentes acél menetes rudak az egyik leggyakrabban ilyen módon ellenőrzött alkatrészek közé tartoznak a műhelyekben és az árukereskedésekben.
Miután megerősítette a pályát, a következő kérdés az, hogy a bot kibírja-e az Ön működési környezetét. Cikkünk a a menetes rudak hosszú távú megbízhatósága zord környezetben gyakorlati szempontból vizsgálja ezt a kérdést.
Ha olyan rúdra van szüksége, amely megfelel a mért dőlésszögének és megbízható korrózióállóságot biztosít, egy SS304 DIN975 M10 menetes rúd egy egyszerű lehetőség általános ipari felhasználásra.
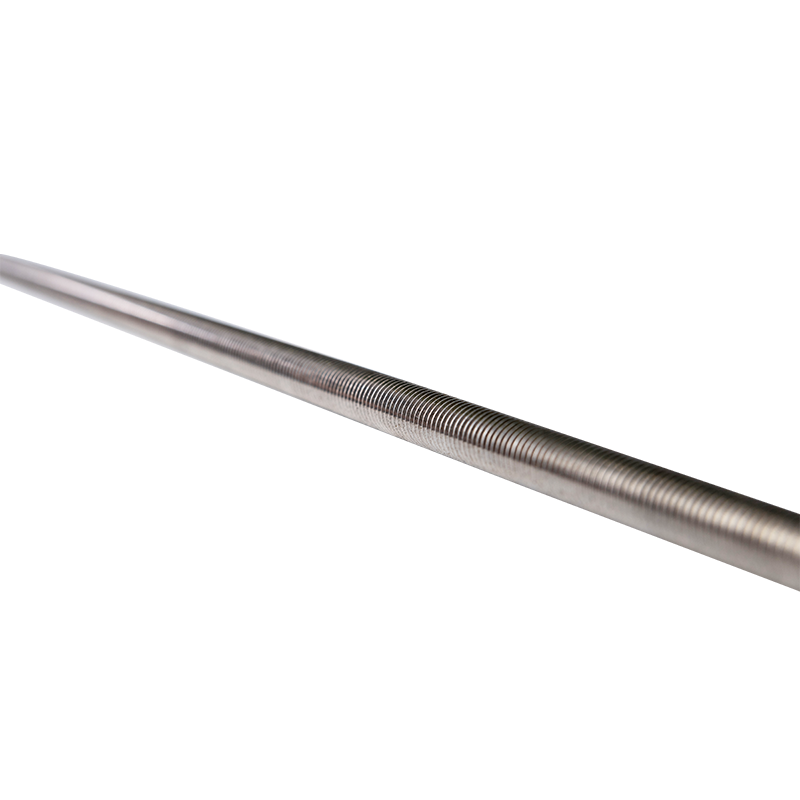 Rozsdamentes acél 304 DIN975 M10 menetes rudak beszállítói, egyedi cég - Jiangsu A Jiangsu Jiajie a kínai egyedi SS304 DIN975 M10 menetes rudak beszállítója és vállalata, az SS304 DIN975 menetrúd M10*1m egy sokoldalú... Termék megtekintése →
3. módszer: Használjon nóniuszos tolómérőt a pontos leolvasáshoz
A nóniuszos féknyereg független mérést ad a metrikus menetemelkedésről, ha meg akarja erősíteni a vonalzó eredményét, vagy ha finom menetekkel van dolgunk. A technika az, hogy több menetcsúcson át kell mérni, és el kell osztani a osztásközök számával.
Állítsa nullára a féknyereg pofákat, nyissa ki őket, és helyezze két, egymástól több osztásnyi távolságra lévő szál csúcsára. Ha az első címertől a hatodik címerig mérsz, akkor öt osztásközt fedeztél. A 7,5 mm-es fesztáv 7,5/5 vagy 1,5 mm-es osztásköznek felel meg. A hosszabb tartomány mérése csökkenti a leolvasás relatív hibáját.
A leggyakoribb hiba ennél a módszernél az, hogy a féknyereg pofákat a szál gyökerébe nyomják a címerek helyett, ami túl kicsi leolvasást eredményez. A másik a féknyereg megdöntése a menet tengelyéhez képest, ami túl nagy leolvasást eredményez. A pofákat tartsa a tengelyhez képest szögletesen, és a menettető ugyanazon oldalához igazítva.
Metrikus és birodalmi szálemelkedések egy pillantásra
A metrikus és a császári szál egyaránt gyakori a berendezésekben, és a durva metrikus szál és a hasonló birodalmi szál közötti vizuális különbség finom lehet. A metrikus hangmagasság TPI-vé való konvertálásához ossza el a 25,4-et a milliméterben megadott hangmagassággal. Az 1,5 mm-es metrikus osztásköz 25,4 / 1,5, vagyis körülbelül 16,9 TPI, ami közel áll a brit 3/8-16 menethez. Ennek ismerete segít kiválasztani a megfelelő pengét a kombinált menetmérő közül.
| Névleges méret | Durva menetemelkedés (mm) | Finom osztás (mm) | Durva TPI | Jó TPI |
|---|---|---|---|---|
| M6 | 1.0 | 0.75 | 25.4 | 33.9 |
| M8 | 1.25 | 1.0 | 20.3 | 25.4 |
| M10 | 1.5 | 1.25 | 16.9 | 20.3 |
| M12 | 1.75 | 1.25 | 14.5 | 20.3 |
| M16 | 2.0 | 1.5 | 12.7 | 16.9 |
| M20 | 2.5 | 1.5 | 10.2 | 16.9 |
Használja a táblázatot gyors referenciaként, amikor egy alkatrészt mér, és el kell döntenie, hogy melyik menetszabványhoz tartozik. Ne feledje, hogy a legtöbb rozsdamentes acél rögzítőelemnél a durva menetek az alapértelmezettek, és finom meneteket használnak ott, ahol pontosabb beállításra vagy jobb rezgésállóságra van szükség.
Gyakori hibák és következményeik
Még a tapasztalt műhelyszemélyzet is időnként összekeveri a dőlésszögeket, általában azért, mert két rögzítőelem szinte egyformának tűnik egymás mellett. Az M10 x 1,5 és egy M10 x 1,25 átmérője megegyezik a 10 mm-es átmérővel, és ránézésre a menetek hasonlónak tűnnek. Egy 1,25-ös osztású M10-es anya rákényszerítése egy 1,5-ös osztású M10-es csavarra klasszikus meghibásodási forgatókönyv, amely az első két fordulaton belül keresztbe csavarja az alkatrészeket.
Egy másik gyakori hiba azt feltételezni, hogy minden azonos névleges méretű rögzítőelemnek azonos az osztása. A legtöbb méretsorozat tartalmaz egy durva, egy finom és néha egy extra finom változatot. A DIN, ISO és GB szabványok határozzák meg ezeket a sorozatokat, így előfordulhat, hogy az egyik szabványból származó csavar nem egyezik a másik szabványból származó anyával, még akkor sem, ha az átmérők azonosak. A dőlésszög megerősítése kötelező, ha különböző beszállítóktól vagy szabványoktól származó kötőelemeket kever össze.
A következmények túlmutatnak egy elakadt szálon. Szerkezeti vagy nyomástartó szerelvényeknél a keresztmenetes csatlakozás csökkenti a bilincs terhelését, és vibráció hatására a szerelvény meglazulhat. Folyadékrendszerekben szivárgást okozhat. A legrosszabb esetben, ha a szerelés során lecsupaszított menet egy sérült alkatrészt és költséges utómunkát eredményez.
A megfelelő rögzítőelem kiválasztása mérés után
Ha ismeri az átmérőt és a menetemelkedést, az anyagválasztás lesz a következő döntés. A normál ipari környezetben használt rozsdamentes acél kötőelemekhez az SS304 jó egyensúlyt kínál a korrózióállóság és a költség között. Klorid expozíció vagy tengeri körülmények esetén az SS316 a biztonságosabb választás. Ha összehasonlítja ezt a két ötvözetet, tekintse meg útmutatónkat SS304 versus SS316 rozsdamentes acél hatlapfejű csavarok gyakorlati szempontból magyarázza a teljesítménykülönbséget.
A csavaroldalon a mért emelkedésnek meg kell egyeznie a termék specifikációjával. A szabványos hatlapfejű csavar az alapértelmezett választás a legtöbb berendezés összeszereléséhez, és egy SS304 DIN933 M10 hatlapfejű csavar szabványos M10 1,5 mm-es durva osztásközt használ. Ha a mért menetemelkedés 1,25 mm, akkor finommenetes változatot keres, és ennek megfelelően kell a cserének egyeznie.
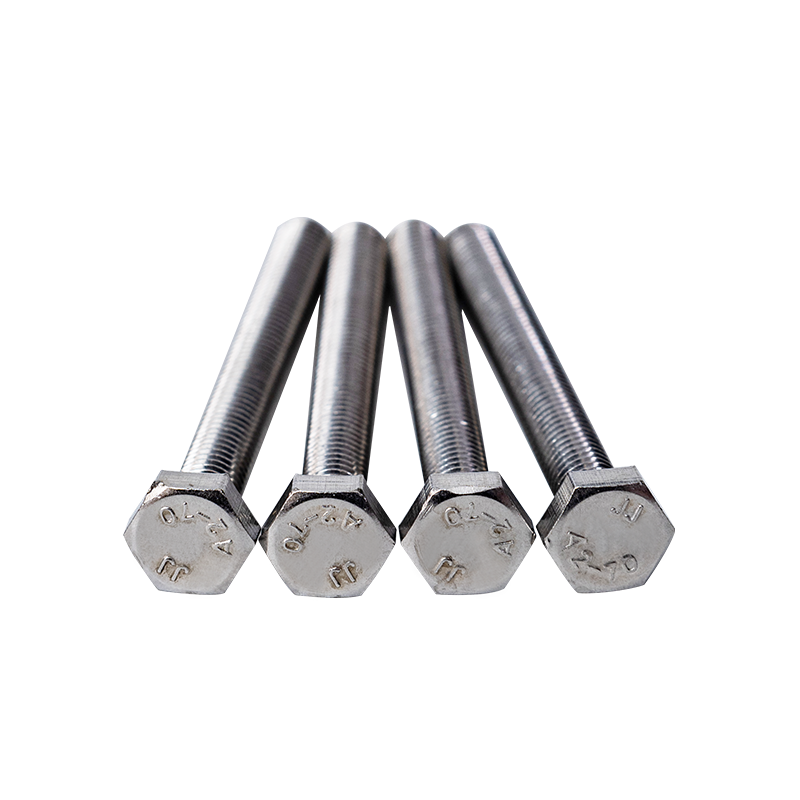 Rozsdamentes acél 304 DIN933 M10 hatlapfejű csavarok beszállítói, egyedi cég - Ji A Jiangsu Jiajie a kínai egyedi SS304 DIN933 M10 hatlapfejű csavarok beszállítója és vállalata, az M10 menetátmérő biztosítja a biztonságos illeszkedést... Termék megtekintése →
Az anya illeszkedésének megerősítése összeszerelés előtt
Az anya a kötés második fele, és névleges átmérőjében és menetemelkedésében is illeszkednie kell a csavarhoz. Ha megerősítette az 1,5 mm-es emelkedést egy M10-es csavaron, válasszon egy anyát, amelynek menetemelkedése megegyezik. An SS304 DIN934 M10 hatlapú anya erre a szabványos durva menetemelkedésre készült, és a menet teljes hosszában teljesen bepattan.
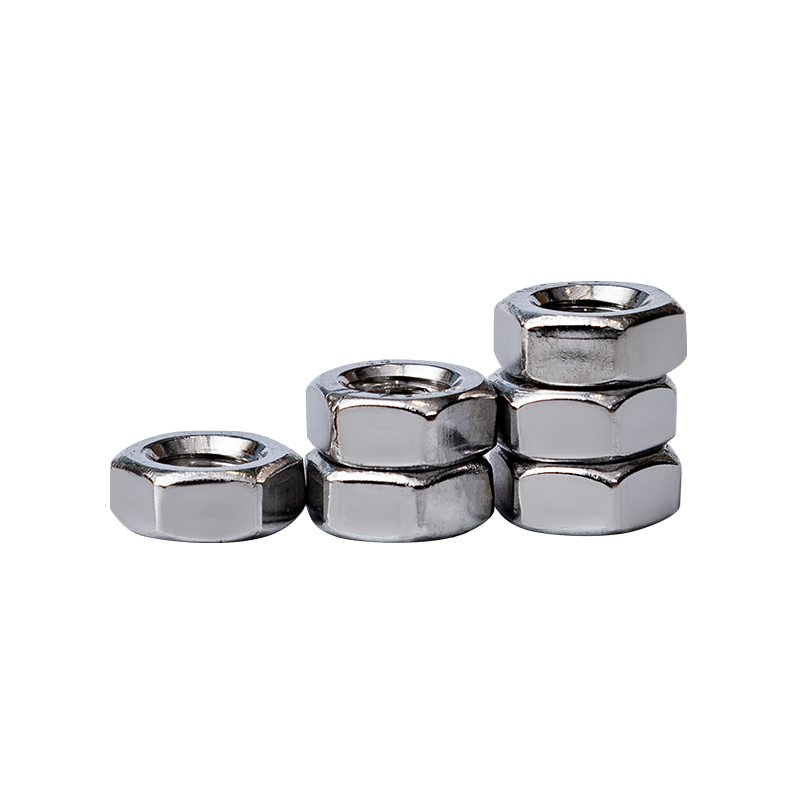 Rozsdamentes acél 304 DIN934 M10 hatlapú anyák beszállítói, egyedi cég - Jiangsu Jiaj A Jiangsu Jiajie a kínai egyedi SS304 DIN934 M10 hatlapú anyák beszállítója és vállalata, az SS304 DIN934 hatlapú M10 hatlapú anya biztonságos rögzítést és megbízhatóságot kínál... Termék megtekintése →
Ha valaha is bizonytalan a két hangmagasság-érték között, szánjon időt egy mérőműszerrel történő kétszeri ellenőrzésre az összeszerelés előtt. A nagy gyártási tapasztalattal rendelkező kötőelem-gyártók a mért átmérő, osztás és hossz megadásával is segíthetnek a meglévő alkatrész összeállításában. A pálya helyes azonosítása egy ötperces feladat, amely megakadályozza az utómunkálatokat, az állásidőt és a későbbi biztonsági problémákat.

 No. 2 Bridge, Chuangxin Road, Dainan Town, Xinghua City, Taizhou City, Jiangsu tartomány
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

